


Domaines d'application et avantages du polissage électrolytique des tubes propres
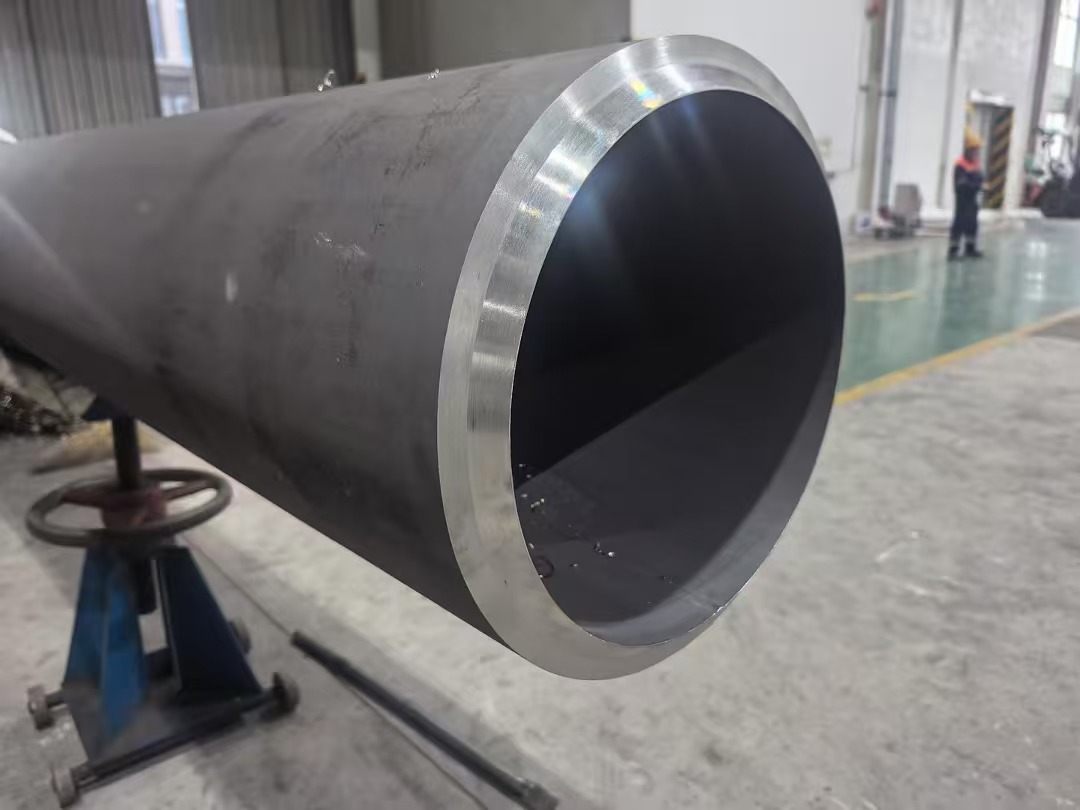
Le polissage électrolytique est principalement utilisé dans des secteurs tels que les semi-conducteurs, la biopharmacie et le photovoltaïque, où la moindre contamination des canalisations de haute pureté est inacceptable. Ses avantages sont indéniables : la paroi interne de la canalisation ainsi produite est lisse à quelques micromètres près, les impuretés n’y adhèrent pas et le nettoyage est aisé. Par ailleurs, le traitement électrochimique forme un film d’oxyde dense en surface, offrant une résistance à la corrosion bien supérieure à celle d’un décapage acide ou d’un polissage mécanique classiques, et une durée de vie accrue en milieu corrosif.
Bien que le polissage électrolytique des canalisations soit légèrement plus coûteux que les procédés ordinaires, il est en réalité plus rentable à long terme pour les lignes de production aux exigences strictes, car il y a moins de pannes, moins d'entretien et un rendement de produit garanti.
En termes simples, il résout les deux problèmes fondamentaux de « propreté » et de « durabilité ».

Le choix des tuyaux nettoyés par polissage électrolytique dépend principalement de trois aspects : leur lieu d’utilisation, les matériaux et les normes, et la compatibilité avec les raccords et les vannes.
- Tout d'abord, examinez le scénario d'application
Les semi-conducteurs et les produits biopharmaceutiques sont soumis aux exigences les plus strictes. Les semi-conducteurs requièrent généralement une rugosité Ra ≤ 0,2 μm, voire inférieure, et doivent respecter des critères rigoureux en matière de libération de particules et de précipitation d'ions métalliques, généralement conformes aux normes SEMI F20 ou F57.
L'industrie biopharmaceutique accorde une importance accrue à la qualité et à l'hygiène de la couche de passivation de la paroi interne, généralement selon les normes ASME BPE. Le traitement de surface comprend le polissage mécanique (PM) et le polissage électrolytique (PE), avec des grades allant de SF1 à SF4, les valeurs les plus basses correspondant aux surfaces les plus lisses. Le polissage électrolytique permet généralement d'atteindre les grades SF1/SF2.
Les exigences relatives au photovoltaïque et à la chimie fine sont moins strictes, mais les tubes EP restent privilégiés pour les milieux hautement corrosifs. Cependant, la rugosité minimale (Ra ≤ 0,4 μm) permet de réduire les coûts.
- Matériaux et marque
L'acier inoxydable le plus courant est le 316L (acier inoxydable à faible teneur en carbone), mais dans des scénarios de forte corrosion ou de très haute pureté, des matériaux spécialisés de haute pureté tels que le 316L VIM/VAR (refusion sous vide) ou le SUS 316L EP sont utilisés, avec une taille de grain plus fine et moins d'inclusions.
Si le milieu contient des ions chlorure ou si la température est plus élevée, il peut être nécessaire d'utiliser des tubes EP fabriqués à partir d'alliages à base de nickel (tels que le C276), mais le coût est plusieurs fois plus élevé et ils ne sont généralement utilisés que dans des sections de processus spéciales.
- Raccords de tuyauterie, vannes et adaptation du système
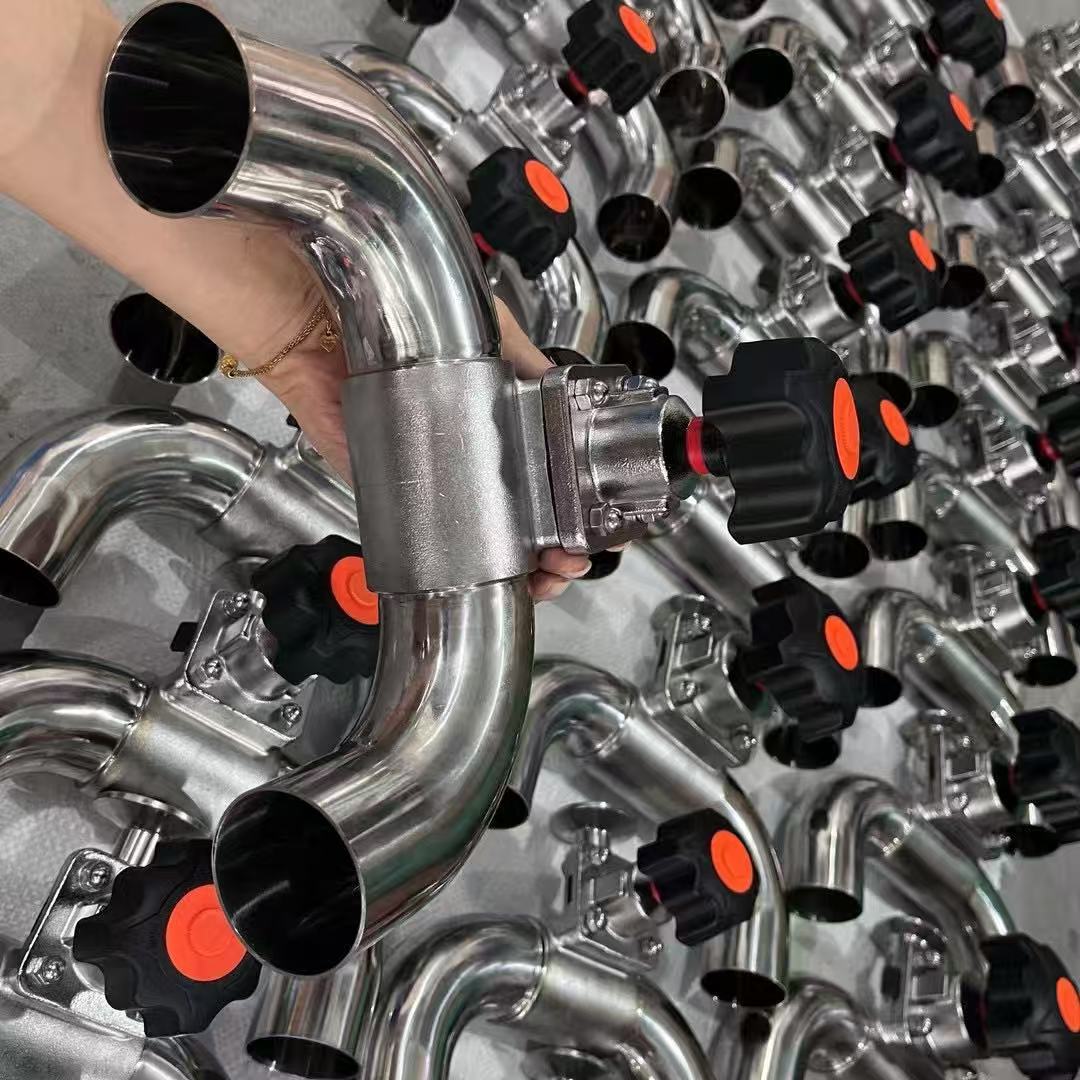
Les tuyaux EP doivent être équipés de coudes, de tés, de vannes à membrane ou de raccords VCR de qualité EP, sinon même si la canalisation est propre, une seule vanne peut introduire des particules.
L'industrie des semi-conducteurs utilise couramment des joints scellés par face VCR, associés à des tubes EP, pour obtenir une étanchéité métal-métal nulle ; les produits biopharmaceutiques utilisent souvent des mandrins de qualité sanitaire, et les parois internes nécessitent également un traitement EP pour garantir l'absence de zones mortes pendant le NEP/SEP.